25 mm bronzové puzdro, ktoré prešlo testom na skúšobnej stolici, prasklo pri tretej zmene. Nameraná interferencia bola 0,04 mm, iba 0,16 percenta otvoru, čo je údaj, ktorý na výkrese vyzerá neškodne. nie je. Takáto interferencia vytvára kontaktný tlak blízko 176 MPa a približne 290 MPa obručového napätia v 50 mm oceľovom puzdre, ktoré je nad medzou klzu bežnej mäkkej ocele. Spoj nezlyhal, pretože niekto ignoroval pravidlá. Nepodarilo sa to, pretože interferencia bola zvolená z orientačného pravidla namiesto vypočítanej.
Existuje kalkulačka lisovania ložísk, ktorá túto medzeru vyplní, a mala by vrátiť viac ako jeden verdikt stlačenia alebo posunutia. Minimálne potrebujete presah priemeru, rovnaký údaj vyjadrený ako percento vŕtania, výsledný prítlačný tlak, napätie obruče v stene puzdra a axiálnu silu potrebnú na inštaláciu dielu. Nástroj, ktorý sa zastaví pri prvom čísle, nechá polovicu rizika na stole.
Nasleduje popis toho, ako je odvodený každý výstup, ktoré triedy tolerancie puzdra vyrábajú, ktoré sa hodia pri nominálnom otvore 25 mm, kde lisované fitingy skutočne zlyhávajú v prevádzke a ako premeniť čísla na postup inštalácie, ktorý môže dielňa zopakovať.
Čísla, ktoré musí kalkulačka ložiska vrátiť
Začnite geometriou, pretože od nej sa odvíja všetko ostatné. V prípade obyčajného puzdra zalisovaného do puzdra je diametrálny presah rozdielom medzi vonkajším priemerom puzdra a otvorom puzdra. Vyjadrite túto hodnotu ako percento menovitého otvoru a údaj sa medzi veľkosťami pohybuje dobre: 0,02 mm je pohodlné pri vŕtaní 10 mm a takmer irelevantné pri 100 mm.
Kontaktný tlak je miesto, kde vstupujú materiálové údaje. Pre tenkostenné puzdro zalisované do oceľového puzdra oveľa tuhšieho ako puzdro je použiteľným prvým odhadom modul pružnosti puzdra vynásobený interferenciou a delený priemerom otvoru. Cínovo-bronzové puzdro s modulom blízkym 110 GPa, s interferenciou 0,04 mm v 25 mm otvore, pristáva pri asi 176 MPa. Úplné riešenie Lame vyjde o niečo nižšie, pretože puzdro sa tiež roztiahne, ale rádovo drží, a to stačí na posúdenie, či hrúbka steny unesie zaťaženie.
Obručový stres v bývaní je kontrola, ktorú väčšina ľudí preskočí. Keď je vonkajší priemer puzdra dvojnásobkom otvoru, napätie v ťahovej slučke na povrchu otvoru je zhruba 1,67-násobok kontaktného tlaku, takže rovnakých 176 MPa spôsobí asi 290 MPa na stenu otvoru. Rozumným konštrukčným limitom je jedna tretina medze klzu materiálu puzdra pre statický spoj, utiahnutie na jednu štvrtinu tam, kde sú prítomné tepelné cykly alebo vibrácie. To je tiež dôvod, prečo sa puzdro vtlačené do tenkého hliníkového puzdra nespráva nič ako rovnaké puzdro v hrubom oceľovom: hliník sa podvolí ako prvý, interferencia zmizne a puzdro sa začne plaziť.
Lisovacia sila je konečným výstupom a ten, ktorý priamo cíti montážna linka. Stupňuje sa kontaktným tlakom, kontaktnou plochou a koeficientom trenia rozhrania. Pre mazaný pár oceľ na bronz je tento koeficient zvyčajne medzi 0,10 a 0,15. Vŕtanie 25 mm, puzdro dlhé 20 mm a prítlačný tlak 176 MPa implikujú axiálnu silu v rozsahu 25 až 35 kN. Je to hydraulický lis, nie ručný tŕňový lis, a oplatí sa to vedieť skôr, než sa zariadenie postaví, ako potom.
Vstupy, ktoré menia odpoveď
Tolerančné pásy otvoru a vonkajšieho priemeru, hrúbka steny, modul pružnosti a Poissonov pomer pre oba prvky, vonkajší priemer puzdra, dĺžka puzdra a koeficient trenia skutočného rozhrania.
Výstupy, ktorým sa oplatí dôverovať
Interferencia v mikrometroch a ako percento diery, prítlačný tlak, napätie obruče puzdra, inštalačná sila a teplota uloženia za tepla vždy, keď interferencia presiahne približne 0,05 mm.
Pravidlo hrúbky steny
Pri pevných bronzových puzdrách udržujte stenu medzi jednou desatinou a jednou osminou otvoru. Tenšie steny sa pri lisovaní vypínajú; hrubšie steny zvyšujú napätie, ktoré musí kryt absorbovať.
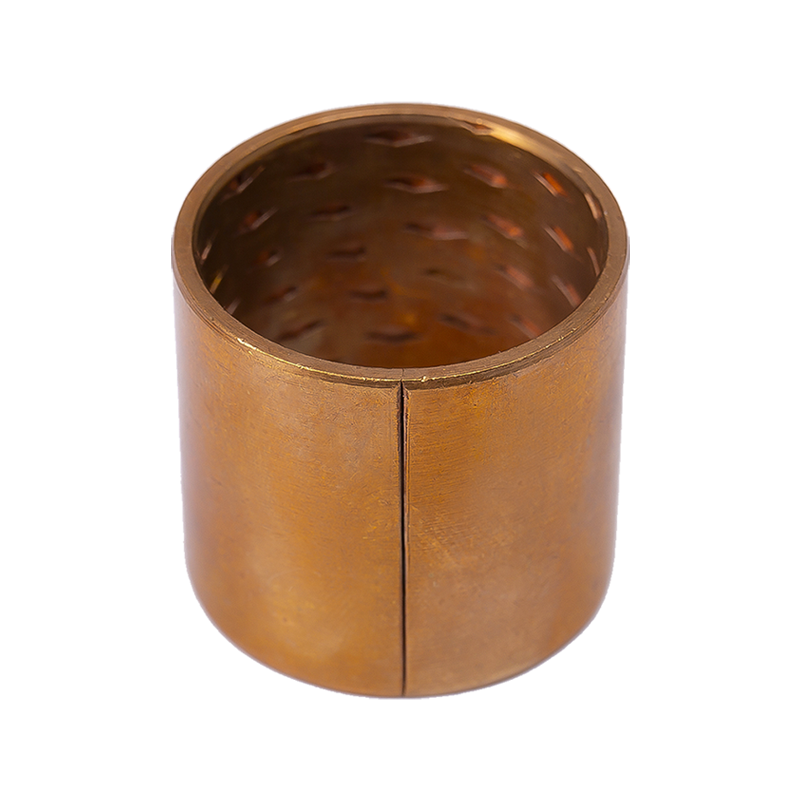 HZ090 Monokovové medené puzdro z cínového bronzu s olejovou drážkou Tenkostenné cínové bronzové puzdro s olejovými otvormi a drážkami na uloženie maziva, určené pre stredné až vysoké zaťaženie, nízke otáčky, vlhké a vysokoteplotné podmienky. Zobraziť produkt →
Triedy tolerancie puzdra pri vŕtaní 25 mm
Tolerančné pásma premenia jeden interferenčný údaj na rozsah a tento rozsah je to, s čím obchod skutočne žije. Nižšie uvedené porovnanie predpokladá vonkajší priemer puzdra pri menovitom, čo zaisťuje čitateľnosť aritmetiky. Skombinujte obe pásma v kalkulačke, aby ste videli skutočné rozšírenie, ktoré váš proces vytvorí. Záporné hodnoty sú klírens.
Interferenčné rozsahy predpokladajú vonkajší priemer puzdra pri nominálnej nulovej odchýlke a modul bronzu 110 GPa. Vždy kombinujte objímku a objímku puzdra pre skutočne minimálne a maximálne prispôsobenie.
Tam, kde lis skutočne zlyhá
Spätná väzba na opravy a záruku sa združuje do malého počtu príčin a hodnotenie len zriedka prekvapí ľudí, ktorí diely montujú. Vzor uvedený nižšie odráža pozorovanie v dielni a nie auditovaný prieskum, ale poradie zostáva konzistentné: spoj zvyčajne zlyhá kvôli tomu, čo lisovanie spôsobilo geometrii, nie preto, že bola zvolená nesprávna trieda puzdra.
Skreslenie vŕtania vedie zoznam, pretože je na lavičke neviditeľné. Puzdro sa nerovnomerne stláča okolo tenkej steny, inštalovaný otvor sa zaobľuje a hriadeľ beží na dvoch úzkych pásoch namiesto plného kontaktného oblúka. Nadmerné rušenie je tesne pozadu a takmer vždy ide o problém so zásobníkom tolerancií, nie o dizajnový zámer.
Aplikačná zmes pre samomazacie puzdrá
Lisované puzdrá končia v pomerne predvídateľnom rozšírení priemyselných odvetví. Rozdelenie nižšie považujte skôr za typickú knihu objednávok než za auditovanú štúdiu trhu a všimnite si, že podiel automobilového priemyslu je poháňaný hlavne čapmi zavesenia kolies, riadenia a pedálov, kde puzdro funguje bez recirkulačného prívodu oleja.
- 38 % Automobilové odpruženie a riadenie
- 27 % Všeobecné priemyselné stroje
- 15 % Poľnohospodárska a stavebná technika
- 12 % Manipulácia s materiálom a logistika
- 8% Elektrické a prístrojové mechanizmy
Praktickým dôsledkom je, že jeden interferenčný cieľ zriedka pokrýva celý katalóg. Očko tlmiča v zváranej oceľovej rúre toleruje oveľa viac rušivých vplyvov ako presné spojovacie puzdro v hliníkovom puzdre, aj keď sú priemery dier identické.
Od výstupu kalkulačky k opakovateľnému procesu
Vypočítané rušenie je užitočné len vtedy, ak ho obchod dokáže zakaždým zasiahnuť. Práca v týchto piatich krokoch v poriadku udržuje zámer návrhu a realitu montáže v súlade.
Definujte pracovný cyklus
Radiálne zaťaženie, rýchlosť posuvu, prevádzková teplota, znečistenie a cieľová životnosť. Kĺb, ktorý prežije inštaláciu, ale vyhladí klznú plochu, stále zlyhá, takže lisované uloženie a výpočet ložiska musia súhlasiť.
Vyberte materiál a hrúbku steny
Pevný bronz pre vysoké zaťaženie pri strednej rýchlosti, oceľový bimetal alebo PTFE potiahnutý pre tenké steny a vyššiu PV, technický plast, kde dominuje korózia a zaťaženie hrán.
Nastavte cieľ rušenia
Zamerajte sa na 0,05 až 0,10 percent otvoru pre plné bronzové puzdrá a 0,02 až 0,06 percent pre tenkostenné zabalené puzdrá. Pred uvoľnením výkresu preveďte cieľ späť na triedu tolerancie.
Skontrolujte napätie a lisovaciu silu
Udržujte napätie vŕtacej obruče pod tretinou medze klzu krytu a uistite sa, že lisovacia sila je v rámci kapacity zariadenia a upínadla, ktoré vykoná prácu.
Overte v prvom článku
Zmerajte otvor pred lisovaním a po ňom, skontrolujte inštalovaný vnútorný priemer a vykonajte test vytlačenia. Zaznamenajte krivku lisovacej sily a uschovajte ju s procesným listom.
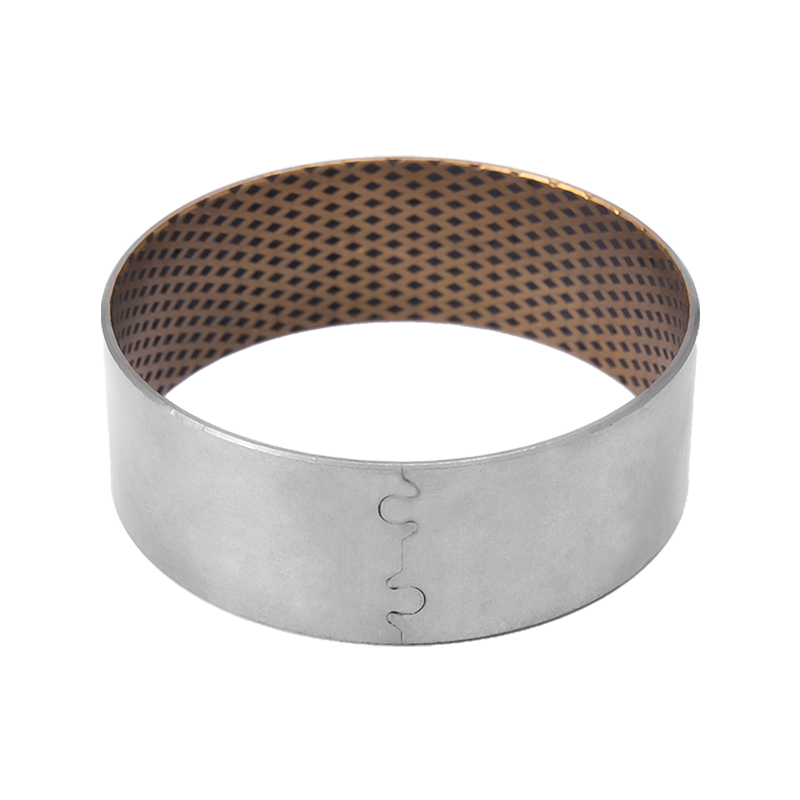 HZ08G Bimetalické grafitové medené puzdro Zákazkové bimetalové puzdro HZ-800 so zabudovaným grafitovým mazivom, vysokou nosnosťou a odolnosťou 260°C pre automobilové, žeriavové a hutnícke stroje. Zobraziť produkt →
Poznámky k inštalácii, údržbe a zhode
Väčšina zostávajúceho rizika spočíva v štyroch návykoch, ktorých osvojenie takmer nič nestojí.
- Veďte puzdro do štvorca. Polovica stupňa naklonenia zhruba zdvojnásobuje lokálny kontaktný tlak na jednej strane vývrtu a je bežným zdrojom trhlín puzdra.
- Vonkajší priemer namažte ľahkým olejom alebo montážnou pastou. Uchovávajte mazivo mimo otvorov vyložených PTFE, ktoré sú navrhnuté tak, aby bežali nasucho a môžu zachytávať nečistoty, ak sú potiahnuté.
- Očakávajte uzavretie otvoru. Lisované puzdro stráca 0,5 až 1,5-násobok presahu vo vnútornom priemere, takže po inštalácii vystružte alebo upravte veľkosť vždy, keď presah presiahne približne 0,1 percenta otvoru.
- Zdokumentujte krivku sily. Hladký vzostup na plošinu naznačuje správne prispôsobenie; náhly pokles zvyčajne znamená, že puzdro sa prerezalo alebo puzdro povolilo.
Na strane zhody sú zabalené puzdrá bežne špecifikované podľa ISO 3547, zatiaľ čo rozmerová prax pre klzné ložiská sa riadi DIN 1494 alebo ISO 4379 v závislosti od regiónu. Pre automobilové programy si radšej vyžiadajte materiálové certifikáty, správy o rozmerových kontrolách a dokumentáciu v štýle PPAP, než akceptujte samotné katalógové číslo. Na skladovaní tiež záleží: udržujte bronzové časti suché a bez kondenzácie a časti potiahnuté polymérom chráňte pred UV žiarením a trvalým teplom. Ak vaša aplikácia kombinuje oceľový podklad s bronzovým prekrytím, vedenie ložísk z bimetalového kompozitu vysvetľuje, ako sa s touto konštrukciou posúvajú limity zaťaženia a rýchlosti.
Spustite kalkulačku dvakrát, raz s minimálnym materiálovým stavom a raz s maximálnym stavom, a lisovanie prestane byť hádankou. Zasahovanie, ktoré špecifikujete, je výrobným záväzkom a napätie, ktoré vytvára, je vlastnosťou krytu, ktorý už máte.
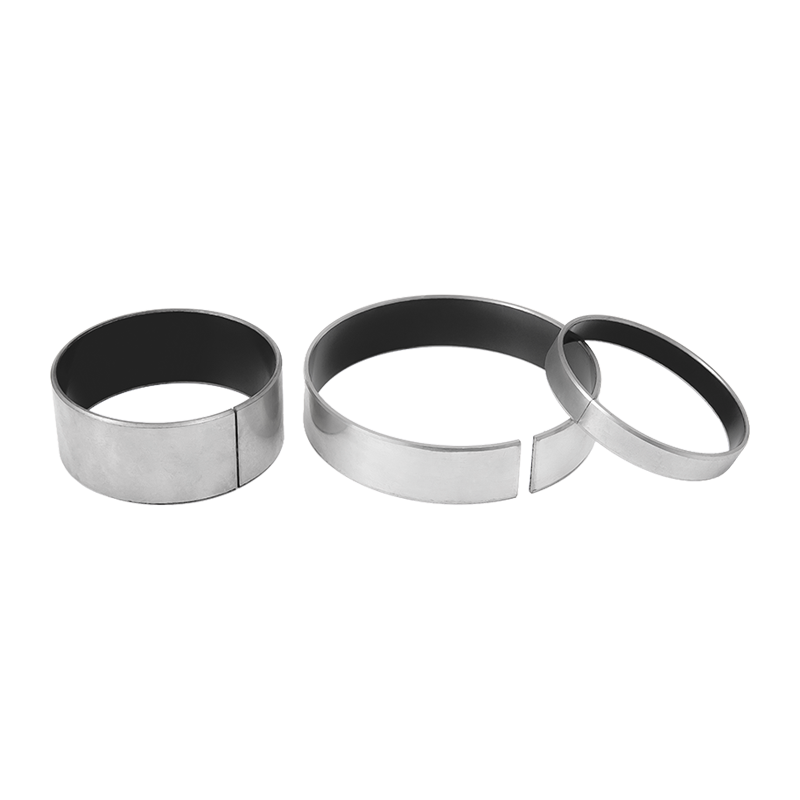 HZ10 typ 1 oceľové samomazné ložisko Oceľové samomazné ložisko z PTFE/olova pre kĺzanie s nízkym trením a nízkou hlučnosťou v tlačiarenskom, textilnom, fitness, čerpacom a kancelárskom vybavení. Zobraziť produkt →